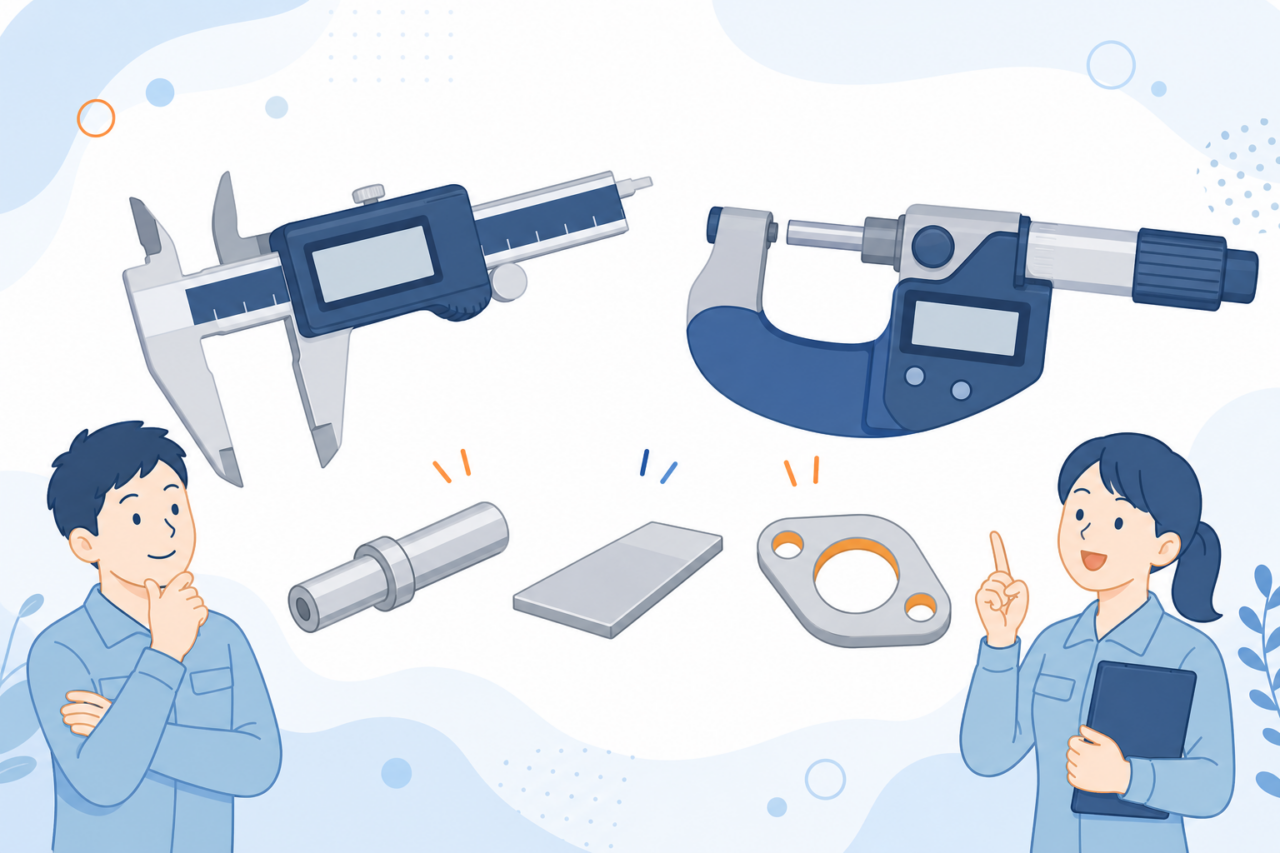
幅、内径、深さ、段差を同じ作業で測るなら、対応する測定面を備えたデジタルノギスが候補になります。一方、軸の外径や板厚では、外側マイクロメーターが向く場合もあります。ただし、どちらを選ぶかは、表示の細かさだけでは決まりません。図面の測定箇所、公差、測定範囲と現物への当て方を合わせて見ることが大切です。この記事では、受入検査や工程内・最終検査で使う測定器を、図面から選ぶ手順を解説します。
| 状況 | 判断 | 最初の対応 | 次に調べること |
|---|---|---|---|
| 外側・内側・深さを幅広く測る | 各測定面を備えたノギスを候補にする | 測定方向と最大・最小寸法を書き出す | ジョウやデプスバーが対象部に届くか |
| 軸径・板厚を細かく判定したい | 外側マイクロメーターを候補にする | 図面公差と検査目的を書き出す | 測定範囲、指示誤差、測定面の当たり方 |
| 内径・深さを細かく測りたい | 用途別の専用測定器を検討する | 測定したい面と方向を図面上で示す | 内側用・深さ用などの測定原理と形状 |
| 両方の値が合わない | 値だけで正否を決めない | 合否を保留し、測定面、ゼロ点、姿勢、位置を調べる | 検査標準の指定器と使用可否の記録 |
ノギスと外側マイクロメーターの測り方を知る
一般的なノギスは、外側用と内側用のジョウ、深さ用のデプスバー、段差用の測定面を使い分けます。対応する形状なら、1本で複数の寸法を測れることが利点です。ただし、機種によって備える機能は異なり、面が届くだけで目的に合うとは限りません。概略寸法の把握と合否判定も分け、次の工程へ進める判断には、検査標準で定めた測定器と方法を使いましょう。
この記事でノギスと主に比較するのは、外側マイクロメーターです。固定側の測定面であるアンビルと、移動するスピンドルで対象物を挟み、外径や厚みなどを測ります。内側用や深さ用のマイクロメーターとは形状が違うため、同じ名称だけで用途を広げないでください。また、デジタル表示は読み取りを助けますが、測定力や姿勢の影響までなくす機能ではありません。
測定範囲・形状・仕様を分けて比較する
候補を比べる前に、図面上で、どの面をどの方向から測るかを書き出しましょう。そのうえで、対象寸法の最小値と最大値が機種の測定範囲に入るかを見ます。「ノギスなら広く測れる」「マイクロメーターなら細かく測れる」と一般名だけで決めると、現物に届かない、範囲が足りないといった不一致を見落とします。機種の仕様と測定箇所を対応させて比較してください。
仕様表の最小読取値は、表示や読み取りの細かさを表します。一方、指示誤差は、表示値と基準となる値との差です。仕様表に示される誤差の許容範囲と、手元の測定器で実際に生じる差も同じものではありません。繰返し性は、同じ条件で繰り返し測ったときのばらつきに関わります。これらをひとまとめに「精度」とせず、メーカーが示す条件と適用範囲まで読んで選びましょう。
測定面の幅と形、本体やフレームの通り道も選定条件になります。たとえば、ノギスの先端が面取り部に乗ると、図面で求めた平行面同士の寸法を測れていない場合があります。マイクロメーターも、ワークを斜めに挟めば、目的の外径とは違う値を読むおそれがあります。仕様が良さそうな機種を先に選ぶより、現物へ正しく当てられるかを合わせて見たほうが、候補を絞りやすくなります。
測定箇所からノギス・マイクロメーターの候補を探す
下の表は、測定箇所から候補を探すための入口です。表に載る測定器を、そのまま合否判定に採用するものではありません。現物の形、公差、社内の測定管理基準と機種の仕様を照合し、定めた方法で測れるかを評価してから、検査標準へ割り当ててください。
| 測定箇所 | 代表ワーク | 測る寸法 | 候補の例 | 選定理由 | 使用前に調べる条件 |
|---|---|---|---|---|---|
| 外形の概略寸法 | 切断材、加工品の幅 | 幅・外側寸法 | デジタルノギス | 外側ジョウを当てて幅を測れる | 測定範囲、ジョウの当たり方、要求との適合 |
| 穴の内径 | 穴あき部品、カラー | 内側寸法 | デジタルノギス | 内側ジョウが届く形状なら候補になる | 穴の深さ、ジョウの届き方、測定方向 |
| 溝・穴の深さ | 段付き部品、穴加工品 | 基準面から底面までの距離 | デジタルノギス | デプスバーを使える場合がある | 基準面の安定、底面への接触、干渉 |
| 段差 | 段付きプレート | 二面間の高低差 | デジタルノギス | 段差測定面を利用できる場合がある | 基準面の平面性、測定面の摩耗 |
| 仕上げた軸外径 | シャフト、小径部 | 外径 | 外側マイクロメーター | 対向する測定面を外径へ当てられる | 測定範囲、軸への直角度、測定力 |
| 薄板の厚み | 板金、シム類 | 板厚 | 外側マイクロメーター | 対向する測定面で厚みを測る候補になる | 測定力による影響、反り、ごみ・油 |
上の表で内径や深さにノギスを挙げているのは、測定面が届き、要求を満たす場合の候補だからです。届かない箇所や、別の測定方法が求められる箇所には、内側用、深さ用などの専用器も検討します。外側マイクロメーターを内径や深さの測定へ代用することはできません。器具の名称より、対象面に届くことと、決めた姿勢を保てることを具体的に見てください。
図面公差と検査目的から測定器を決める4ステップ
購入候補を比べるときは、図面、公式仕様、測定器の管理記録を並べると、判断の前提を追いやすくなります。既存の測定器を割り当てる場合も同じです。下の4ステップに沿って検査担当者が候補と条件を記録し、測定方法を定める担当者が要求との適合を判定します。選んだ理由を残しておけば、別の機種へ替える際にも比較できます。
- 図面で測定したい寸法、公差、基準となる面、測定方向を特定する。
- 外側・内側・深さ・段差を分け、測定面が対象へ届き、本体や治具が干渉しないかを見る。
- 概略の把握、受入判定、工程内の測定、最終判定のどれに使うかを決め、要求と測定方法を対応させる。
- 候補機の測定範囲、最小読取値、指示誤差と使用条件、求められる校正状態と現在の使用可否を照合する。
公差に一定の倍率を当てはめるだけで、採用する測定器を決めることは避けましょう。材質、形状、温度、測定力、測定者によるばらつきも、得られる値に影響するためです。判断に迷う寸法では、どの機種を使うかに加え、測定位置、回数、記録する値と判定方法まで決めます。測ってから都合のよい値を選ぶ運用にせず、測定方法を管理する担当者へ条件を渡してください。
ノギスはジョウと基準面の当て方をそろえる
ノギスを使う際は、数値を見る前に、測定面が狙った場所へ当たっているかを見ます。外側寸法なら面取りや角の丸み、内径なら入口の丸みを、目的の測定面と取り違えないようにします。深さでは、基準となる面へ本体を安定して置けることも条件です。段差用の測定面と深さ用のデプスバーを安易に入れ替えず、機種の取扱説明書に沿った当て方を使いましょう。
使用前には測定面を清掃し、ゼロ点、スライダの動き、がた、表示や電池の状態を点検します。長い機種では、持ち方やたわみの影響も見ます。ゼロがずれるときは、汚れや損傷などの原因を調べずに表示だけを合わせて済ませないでください。異常を見つけたら管理番号、日時、状態を記録し、管理責任者の判断が出るまで検査へ戻さないようにします。
同じ軸でも、端部付近と中央で寸法が違う場合があります。そのため、測定器が同じでも、場所が違えば同じ結果になるとは限りません。検査標準には、位置、方向、回数に加え、どの値を記録して判定するかを書きます。複数の値から合格に近いものだけを選ばず、定めた方法と実際の測定結果を残しましょう。
マイクロメーターは姿勢と測定力をそろえる
外側マイクロメーターでは、対象寸法が測定範囲に入るかを調べたうえで、アンビルとスピンドルを狙った面へ当てます。小径部の肩や段差にフレームや測定面が当たると、その形状では測れない場合があります。姿勢を無理に変えて数字を出すのではなく、適した測定面の機種や別の方法を検討してください。基点の合わせ方も、使用する機種の説明書に従います。
ラチェットやフリクション機構は、測定力をそろえるための操作に使います。機構が付いていても、薄い材料の変形や、姿勢の影響がなくなるわけではありません。回し方は機種の取扱説明書に合わせ、測定面の清掃、ワークの支持、持ち方、温度になじませる条件もそろえましょう。力を強くかけて値を安定させようとすると、測りたい状態そのものを変えるおそれがあります。
選定理由と測り方を検査標準へ残す
測定器の指定を口頭だけで伝えると、交代した担当者が選定理由や当て方を引き継げません。そこで、下の項目を検査標準や作業指示へ残します。作成担当者が原案を作り、品質担当者など所定の権限を持つ人が、図面要求との適合を判定します。変更時は版番号、変更日、理由、承認者も記し、現場で使う版と教育内容を合わせてください。
- 図面番号・版番号と測定箇所
- 測定方向、基準面、測定位置
- 使用測定器の名称と管理番号
- 測定範囲、最小読取値、指示誤差の仕様と適用条件
- 測定回数、記録する値と単位、丸め方、判定方法
- ゼロ不良、落下、破損時の記録先と使用停止の連絡先
記入例:測定箇所「シャフト外径」、方向「軸に対して直角」、使用器「外側マイクロメーター・管理番号」、選定根拠「測定範囲、最小読取値、指示誤差の仕様、適用条件、校正と使用可否の記録」、測定回数「承認済みの社内標準に従う」、判定「図面公差と検査基準に従う」。これは欄の書き方の例です。実際には参照する図面と標準の版、位置、支持方法、記録する値も特定し、架空の数値を入れて完成扱いにしないようにします。
工程の途中と最終判定で測定器を替えるなら、対象寸法と切替条件を検査標準に書きます。ただし、「ノギスは一次測定、マイクロメーターは最終測定」という一律の分担ではありません。どちらも、要求に適合する方法として評価されているかが前提です。不合格に見えたときだけ別の器具で合格値を探す運用は避けてください。機器の管理は、測定器の校正期限と使用可否を管理する方法も参考になります。
購入前と使用開始前に調べる項目
購入前には、図面と現物を使って、下の項目を候補機へ当てはめてみましょう。購入後も、仕様書で選んだ条件どおりに使用できるかを受入時や使用開始前に調べ、その結果を残します。選定時の予定と実際に試した結果を分けると、採用できなかった理由や、追加で評価する箇所が分かりやすくなります。
- 測りたい寸法の最小値と最大値を、図面番号と測定箇所を添えて列挙した。
- 外側、内側、深さ、段差のどれを測るか、測定箇所ごとに分けた。
- 図面公差と、概略の把握・受入判定・工程内測定・最終判定の目的を対応させた。
- 候補機の測定範囲、最小読取値、指示誤差と適用条件を公式仕様で読んだ。
- ワークと治具に対して、測定面が届き、本体が干渉しないかを実物または同等形状で調べた。
- ゼロ点の点検、清掃、保管、校正の管理、異常時の使用停止と記録先を決めた。
受入検査の結果には、測定値だけでなく、図面の版、対象、測定器の管理番号、判定者を結び付けます。同じ寸法名でも、対象や測定条件が違えば比較を誤るためです。記録する欄は、受入検査記録表の項目と記入例も参照し、後から測定と判定の根拠を追える形にしてください。
よくある質問
ここからは、公差が厳しいとき、値が食い違ったとき、落下したときに残りやすい疑問を扱います。共通するのは、器具の名称や表示だけで結論を出さないことです。図面要求、指定した測定方法、現在の使用状態を順にたどり、個別の合否や使用再開は社内の手順に従って判断しましょう。
図面公差が厳しい寸法は、必ずデジタルマイクロメーターで測るべきですか?
必ずマイクロメーターになるわけではありません。外径、内径、深さでは、届く測定面も適した方法も異なります。公差だけでなく、形状、材質、測定方向、検査目的を合わせて候補を選び、社内の測定管理基準に沿って方法を評価します。外側マイクロメーターで挟めない形状まで、同じ器具で測ろうとしないでください。
デジタルノギスに0.01mmと表示されるなら、0.01mm単位で合否判定してよいですか?
表示が細かいことだけでは、その単位で合否を判定できるとはいえません。最小読取値と指示誤差の仕様、当て方、使用条件、測定者によるばらつきを合わせて見ます。記録単位や丸め方も、結果が出てから変更するのではなく、図面要求と検査標準に沿って先に決めておきましょう。読みやすさと、判定に使える測定の確かさを分けて考えることが大切です。
内径や深さを細かく測りたいときは、どの種類のマイクロメーターを検討すればよいですか?
内側用や深さ用など、目的の面へ届く測定器を検討します。ただし、同じ内径でも、穴の大きさ、深さ、底の形、基準面によって候補は変わります。図面へ測定面と方向を書き込み、現物の形と機種の測定原理を照合してから選びましょう。外側用を無理に代用せず、適した器具と方法を測定管理の担当者と決めてください。
ノギスとマイクロメーターで測定値が違うとき、どちらを正しい値として扱えばよいですか?
種類だけで正しい値を決めたり、合格に近い値を採ったりすることは避けます。不一致のまま合否を確定せず、検査標準の指定器と方法、両方の使用状態、測定面、位置、姿勢をたどります。そのうえで、定めた方法で再測定し、元の値と対応を記録してください。食い違いが残る場合は、対象品の扱いを含めて判定する担当者へ引き継ぎます。
測定器を落としたりゼロ点が合わなかったりした場合、校正期限内でも使用を止めるべきですか?
校正期限内でも、落下やゼロ点不良があれば、いったん使用を止めます。期限は、落下後も性能が保たれていることを示すものではないためです。管理番号、発生日時、状態を管理責任者へ伝え、点検や再開判定を社内の手順で行います。すでに測った製品への影響を調べる範囲も責任者が判断し、再開条件と判定者を残してください。
参考にした公式情報
以下は、測れる形状、基本的な当て方、デジタル表示の注意点を調べる際に参照した公式資料です。一般的な解説を、すべての機種の仕様へ置き換えることはできません。採用する機種が決まったら、その機種の取扱説明書と仕様表で、操作、測定範囲、使用条件を読み合わせてください。
まとめ
測定器を選ぶときは、まず図面から、対象の面、方向、最小・最大寸法を抜き出します。その後、公差と検査目的に合う測定面、範囲、仕様、当て方を比較しましょう。ノギスと外側マイクロメーターは候補ですが、内側用や深さ用など、別の形状が合う場合もあります。選定理由と方法を検査標準へ残して初めて、担当者が替わっても同じ条件を引き継ぎやすくなります。
運用後は、ゼロ点不良、落下、器具の取り違え、値の不一致と再測定を記録します。数字だけでなく、どこで条件がずれたかを見ると、保管方法や教育、測定手順の見直しにつなげられます。標準を変えるときも、原因を推測で決めず、記録と評価結果をもとに承認を受け、使う版と担当者への説明を更新しましょう。