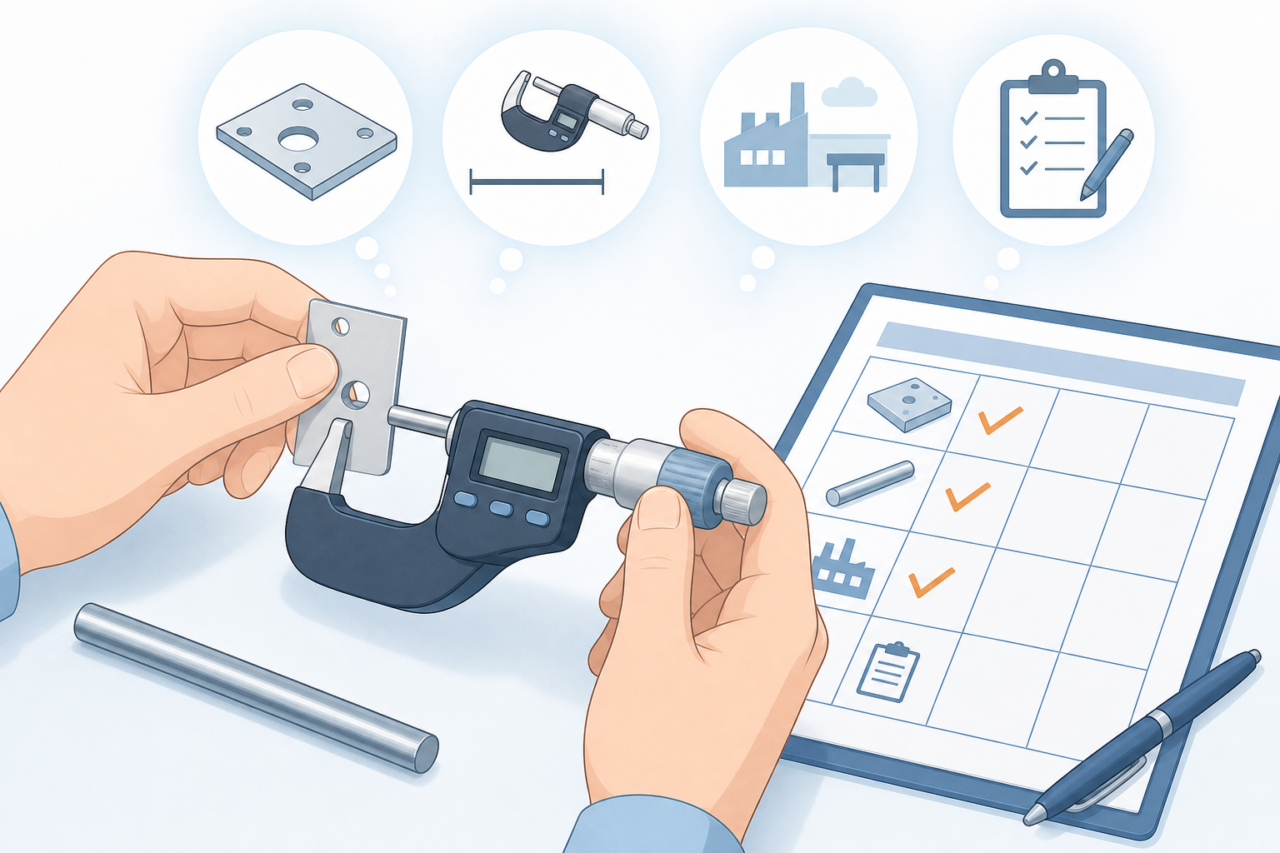
デジタルマイクロメーターは、細かい桁まで表示できれば、どの部品にも使えるというものではありません。薄い板、樹脂、小径丸棒では、測る面や押す力、支え方によっても値が変わります。まず図面から比較の出発点にする測定箇所を1つ選び、形状、寸法範囲、公差、測定力、記録方法の順で候補を比べましょう。この記事では、候補を3台以内に絞って試す進め方を紹介します。台数は比較を進めるための目安で、検査する寸法を減らす指示ではありません。
| 状況 | 判断 | 最初の対応 | 次に調べること |
|---|---|---|---|
| 平行な2面の厚み、一般的な丸棒の外径 | 標準的な外側測定用を候補にする | 測定面が当たる位置と対象寸法を図面へ印す | 測定範囲、フレームの届き方、操作姿勢 |
| 薄板、樹脂、ゴムなど変形が心配 | 測定力と保持方法を先に決める | 同じ箇所を複数回測る試験を予定する | 定圧操作、低い測定力の要否、スタンド |
| 溝、段差、ねじ、歯車、強い曲面 | 標準形だけで決めない | 測定面の形状と届く方向を図面と現物で調べる | 専用形状または別の測定方法の要否 |
| 油・切りくずが付き、帳票への記録が多い | 環境と記録を仕様条件に加える | 置き場、清掃、記録の流れを書き出す | 保護性能、データ出力周辺機器、管理担当 |
購入候補を比べる出発点として測定箇所を1つ選ぶ
「厚みと径を測りたい」だけでは、測定面の形も範囲も決まりません。そこで、測定回数が多い寸法や、合否への影響が大きい寸法を1つ選び、その条件から候補を探します。その後に、ほかの検査箇所も同じ機器で測れるかを照合してください。兼用できない寸法は別の方法を用意するのであって、検査対象から外すわけではありません。
最初に、図面で求めているのが外側寸法かどうかを見ます。穴の内径、深さ、細い溝、ねじ部などは、一般的な外側用の測定面では狙った場所に当てられない場合があるためです。図面と現物を並べ、測る面、向き、支え方を選定表へ書き込みましょう。冒頭の表は、その条件に応じて何から調べるかを分けたものです。
- 品番または品名、測定する寸法記号
- 厚みか外径か、測定する位置と基準面
- 図面上の基準寸法、公差、想定される最小・最大寸法
- 1ロット当たりの測定個数と、1個当たりの測定点数
- バリ、反り、面取り、R、表面粗さが測定面へ及ぼす影響
たとえば、平らな板の厚みなら、狙った2面へ測定面を当てられるかが出発点です。反りやバリに当たっていれば、測りたい部分とは別の寸法を読んでいるかもしれません。一方、丸棒やシャフトでは、傾きを抑え、図面で指定された断面と方向を測れるかが課題になります。測定器を挟めることと、狙った寸法を測れることを分けて考えてください。
標準形で測れる箇所と専用形状を検討する箇所
平行な外側面や、測定面を適切に当てられる丸棒なら、標準的な外側用を候補にできます。ただし、当たり方が不安定な状態で表示だけを細かくしても、測り方の問題は残ります。まず測定面とフレームの形状を見て、指定された位置まで届くかを比べるとよいでしょう。
狭い段差の奥、溝、ねじ山、歯車、極小径、強い曲面では、専用形状や別の測定方法も候補にします。測定面の径、フレームの懐、スピンドルの移動範囲を資料で照合し、可能なら実ワークで当たり方を試しましょう。似た形の治具は干渉を見る手がかりになりますが、材料の変形や実物の測定値まで代わりに評価できるものではありません。
試すときは、値が表示されたかだけでなく、担当者が替わっても同じ箇所を測り直せるかを見ます。目印や受け具を使うなら、その道具と使い方も測定条件に含めて記録してください。ただし、同じ値が繰り返し出ることと、正しい値を測れていることは別です。適切な基準器や校正結果との対応も見たうえで、材料や形状、工程が変わった際には適合を見直します。
測定範囲と最小表示量は図面公差と分けて考える
測定範囲は、図面の基準寸法だけでなく、想定する最小・最大寸法を含むように選びます。範囲の端に近い場合は、出し入れや姿勢にも無理がないか試してください。複数の寸法を1台で測りたい場合も、広い範囲だけを理由に決めると、持ちづらさや届き方が問題になることがあります。使う寸法ごとに、範囲と姿勢を照合しましょう。
最小表示量は、画面で読める細かさを表します。一方、許容誤差や校正結果、温度、測定力、当て方による影響は、表示桁数とは別に評価する項目です。したがって、図面公差に対してその測定方法を使えるかは、測定の不確かさも含めて検討します。候補機の精度に関する仕様を読み、どの条件で保証される数値かを品質担当者と照合してください。
測定器を選ぶ際には、検査票にどの値を記録し、どのルールで合否を決めるかも決めておきます。端数の扱いや再測定の条件が曖昧だと、同じ表示でも担当者によって判定が変わるためです。元の測定値を残し、都合のよい丸め方や平均値を後から選んで合格にしない運用にしましょう。判断に迷う範囲と相談先も、品質責任者が検査標準へ記載します。
薄板・樹脂・小径丸物は測定力と保持方法を優先する
薄板や変形しやすい材料は、測定面で押す力によって値が変わる場合があります。定圧機構は力をそろえる助けになりますが、その力が対象物に適しているかは別の問題です。機種の測定力と指定操作を調べ、対象物を変形させずに測れるか試してください。力を小さくすれば常によいとも限らないため、材料と形状に合う条件を選びます。
試し測定では、同じワークの同じ箇所を複数回測り、操作、値、測定時の状態を記録します。手で持つ位置、当てる向き、定圧操作をそろえることで、操作による違いを比べやすくなります。薄板の受け面や、小径丸物のV形の受け具を試す場合も、支えることで部品を押し曲げたり、反りを無理に直したりしていないかを見てください。支持方法まで含めて評価することが大切です。
手持ちでは姿勢を保ちづらい場合、スタンドや受け具を使う方法があります。ただし、測定器や部品を強く固定して変形させると、別の誤差を招きます。機器の説明書に沿った固定位置と締付け方を使い、部品の向き、接触位置、清掃方法も標準書へ記録しましょう。固定方法を変えた後は、同じ条件で測れるかを試し直します。
油・切りくず・持ち運びの条件を本体仕様へ反映する
加工機の近くで使うなら、油、水溶性切削油、切りくず、粉じん、水分がどのように付くかを書き出します。保護等級の表示があっても、あらゆる液体や使い方に対応するわけではありません。液体の種類や接続部の状態を含め、対象機種の仕様・説明書と照合してください。また、回転中の丸棒やシャフトへ測定器を当てず、設備の手順に沿って安全に測れる状態を確保します。
保護性能に加え、使い終えた後の扱いも選定表へ入れておきます。誰がどの方法で測定面や摺動部を清掃し、どこへ戻すかを決め、防錆や電池交換は機種の説明書に従ってください。持ち運びが多い場合は、複数の測定器を守り戻し忘れを防ぐケースの選び方も参考になります。ケースだけでなく、返却場所と管理番号まで決めると引継ぎやすくなります。
データ出力は記録の流れが決まってから選ぶ
データ出力を付けるかどうかは、測定値をどこへ記録するかから考えます。点数が少なく、決めた照合手順で手書き記録を行えるなら、まず測定姿勢の改善を優先する選択もあります。一方、測定点数やロット数が多く転記に時間がかかるなら、出力機能を比較項目へ加えましょう。入力を省くことと、測定そのものを自動化することは区別しておきます。
出力を使う場合は、本体だけでなく、ケーブルや無線機器、受信端末、表計算ソフトや検査システムまで一続きで調べます。同じメーカー名でも接続できるとは限らないため、型式ごとの対応を発注前に照合してください。試験時には数値だけでなく、小数点、符号、単位、入力先の行、連続送信や送信失敗時の扱いまで見ます。受信したことと、正しい帳票へ記録できたことを分けて検査するためです。
測定値が自動で入っても、品番、ロット、測定箇所との結び付けが違えば、使える検査記録にはなりません。検査成績書の転記ミスを減らす照合手順も参照し、測定前に対象を選ぶ手順と、記録後に帳票の行を照合する手順を決めましょう。この対応付けは、手入力を続ける場合にも共通します。
購入候補を3台以内に絞る選定チェック表
下の表は、検査担当者が使う条件を書き、品質責任者と購入担当者が候補仕様へ置き換えるためのものです。寸法や測定位置が空欄なら、先に図面や現物へ戻って埋めます。比較を進めやすくする目安として候補を3台以内に絞り、同じ対象・手順で試すと、採用と見送りの理由を残しやすくなります。条件を満たす機種がなければ、台数の目安にこだわらず測定方法から見直してください。
| 記入項目 | 記入内容・担当者 |
|---|---|
| 対象 | 品番/測定箇所/厚みまたは外径/測定方向 |
| 寸法条件 | 最小・最大寸法の見込み/図面公差/判定の刻み |
| ワーク形状 | 平面・曲面・段差・バリ・反り/測定面の当たり方 |
| 測定器条件 | 対象寸法を含む測定範囲/測定面形状/誤差・不確かさの評価/測定力と指定操作 |
| 保持条件 | 手持ち・スタンド・V受けなど/ワークを置く向き |
| 使用環境 | 油・切りくず・水分/清掃方法/保管場所 |
| 記録と管理 | 手書き・入力・出力/記録担当/基点点検担当/校正期限管理者 |
薄板金属部品の受入検査を想定した架空の記入例では、「図面指定の平行な2面の中央部を測る」「反りとバリの状態を記録する」「指定の定圧操作を使う」「検査票へ手書きする」と書きます。測定面がバリに乗る場合は、位置や測定方法が図面要求に合うかを相談してください。数値を合わせるために無断でバリを削ったり、部品を押し平らにしたりする手順にはしません。
変形が心配な樹脂部品なら、「同一箇所の繰り返し値と測定条件を記録」「測定力をメーカー資料と照合」「支持方法による変形を評価」と書きます。異なる位置で値が違う場合は、本来の厚みの違いも考えられるため、どの場所も同じ値になることを採用条件にはしません。金属と同じ操作を流用せず、材料や形状に応じた測定力、接触時間、支え方を検討しましょう。
小径丸棒の例では、「端面からの距離と測定方向を指定」「V受けの使用可否を試す」「表面の油を扱う方法と記録時刻を決める」と記入します。回して測る場合も、回転中の加工物を測る意味ではありません。安全な状態の部品について、最大径を調べるのか、指定方向の径や形状のばらつきを調べるのかを測定標準で分け、その目的に合う操作と記録を決めてください。
導入前の試し測定で比べる7項目
仕様上は条件を満たしていても、実際の担当者が安定して使えるとは限りません。購入前の試用ができればその段階で、できない場合も受入後、本番の合否判定に使う前に実ワークで試します。下の7項目はその試験を計画するための項目です。数値が揃わないときは、表示桁を増やす前に、どの条件が影響したかを記録しましょう。
- 説明書に沿って清掃と基点点検を行える
- 同一ワークの同一箇所で繰り返し性を調べ、校正結果などとの対応も評価できる
- ワークの置く向き、持つ位置、定圧操作をそろえられる
- 受入時のバリ・油・温度差を把握し、許された清掃や温度なじみの手順を決められる
- 測定値を検査成績書または記録先へ正しく残せる
- ケース、置き場、清掃、電源管理の担当が決まっている
- 基点点検と校正期限の管理者、異常時の連絡先が決まっている
値が安定しない場合は、接触する面、測定力、支持、温度、清掃状態などを調べます。ただし、部品自体の寸法変動もあるため、測り方のせいと決めつけないでください。採用後は識別番号、保管場所、使用前の点検と校正期限を台帳へ登録します。測定器の校正期限を見落とさない台帳・ラベル管理法では、使用する機器と期限を結び付ける方法を紹介しています。
よくある質問
購入後に迷いやすいのは、表示の桁をどう判定に使うか、力や支え方を変えてよいか、誰が機器を管理するかという点です。次の回答を参考に、図面要求と検査標準へ落とし込んでください。条件を変更する際も、試し測定と採用の判断を記録し、担当者だけの扱いにしないことが共通の進め方です。
デジタルマイクロメーターの最小表示量が0.001mmなら、0.001mm単位で合否判定してよいですか?
表示されるからといって、その刻みをそのまま合否判定に使えるとは限りません。最小表示量とは別に、機器の誤差、繰り返し性、変形や温度の影響を含めて評価するからです。品質責任者が図面要求に合う判定方法と端数の扱いを定め、元の測定値も残してください。表示を丸めて規格内へ入れるような処理を、測定後に選ばないことも大切です。
薄板や樹脂で、測定力の影響はどのように調べますか?
同一箇所を同じ手順で複数回測り、位置、操作、値を記録するところから始めます。そのうえで、許される測定力や支持条件の範囲内で比較し、変形や時間経過の影響を調べます。条件を変えて値が動いても、力だけが原因と即断せず、接触や温度なども見てください。実際に使う条件は、図面要求と測定標準に沿って承認を得ます。
外径を測るとき、手持ち測定とマイクロメータスタンドはどのように使い分けますか?
手持ちで所定の姿勢と位置を再現できるなら、作業性を含めて選べます。小径丸物や薄い部品で保持が難しい場合は、スタンドや受け具も試すとよいでしょう。ただし、固定具で部品や測定器を変形させていないかまで評価し、採用した向きと操作を標準書へ残します。手持ちか固定かだけで、正しさが決まるわけではありません。
データ出力付きにしても、検査成績書の転記ミスを減らせないのはどんな場合ですか?
品番やロット、測定箇所、帳票の行を手作業で選んでいる部分に、取り違えが残ることがあります。そこで、本体から受信側の帳票まで実際に値を送る試験を行い、単位や小数点、入力先、重複送信の扱いを調べてください。測定を始める人、記録を確定する人、対象と値を照合する人の役割まで決めると、機能だけでは防げないミスに対処できます。
使用前の基点点検と定期校正は、どのように役割分担しますか?
使用前の基点点検は、担当者が清掃後、機種の説明書に従って行います。範囲によっては基準棒などを使うため、すべての機種で測定面を閉じてゼロにするとは限りません。また、基点の点検は測定範囲全体の校正とは別です。校正の手配と期限管理は測定器管理者が担い、落下や異常があれば使用を止めます。ゼロを合わせ直すだけで正常とせず、責任者が機器と既測定品への影響を調べてから再開を判断してください。
参考にした公式情報
メーカーの解説では、清掃、使用前の基点、定圧操作などの基本を調べられます。商品ページは測定範囲や測定力を比べる資料として使い、掲載機種をあらゆる材料に適したものと扱わないようにしましょう。具体的な操作と使用環境、接続機器は、導入する型式に対応した説明書・仕様資料で照合してください。
- マイクロメータの正しい使い方、読み方と注意点|ミツトヨ
- マイクロメータ|商品|ミツトヨ
- クイックマイクロ MDQ-MX MDQ-105MX|商品|ミツトヨ
- 測定データ管理システムをご利用される方へ|ミツトヨ
- 測定工具・基準器・校正機器|ミツトヨ
まとめ
まず図面と実ワークから、比較の出発点になる厚みか外径を1つ選び、選定表へ条件を書き込みましょう。候補を3台以内に絞る目安で、形状、範囲、測定力、保持方法、環境、記録まで試します。その後に全検査箇所への適合と代替方法を決め、校正や使用前の点検を含む運用へつなげてください。値の繰り返しだけでなく、要求する寸法を適切に測り、正しい対象の記録として残せるかが採用の判断になります。